Aluminium ekstrusi adalah salah satu bahan yang secara diam-diam menyatukan kehidupan modern. Ini membentuk bingkai jendela di sekitar rumah kita, rel pemasangan di belakang panel surya, bagian ringan di dalam kendaraan listrik, dan kerangka jalur produksi otomatis yang bersih. Di Huilv, kami membuat profil aluminium arsitektural, fotovoltaik, dan industri setiap hari, dan kisah dasar tentang cara pembuatan aluminium ekstrusi sangatlah praktis dan menarik.
Secara sederhana, ekstrusi adalah proses pembentukan. Billet aluminium yang dipanaskan didorong melalui cetakan baja dengan bukaan yang dipotong dengan hati-hati. Cetakan memberikan bentuk penampang pada logam, seperti memeras adonan melalui nosel berbentuk. Proses selanjutnya adalah tentang pengendalian suhu, tekanan, kecepatan, pendinginan, dan perlakuan panas sehingga profil akhir menjadi lurus, kuat, dan akurat secara dimensi.
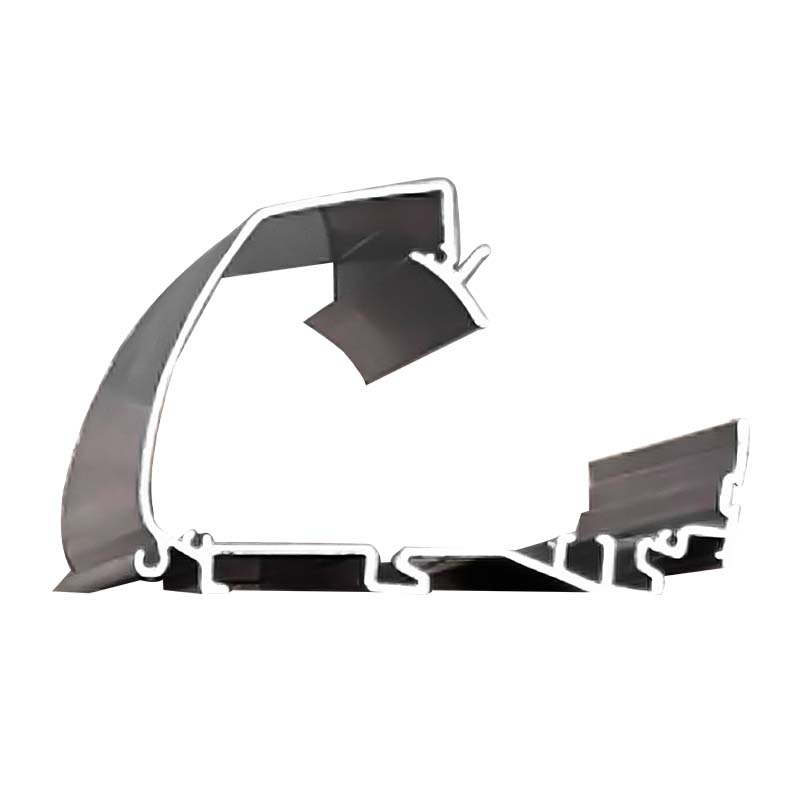
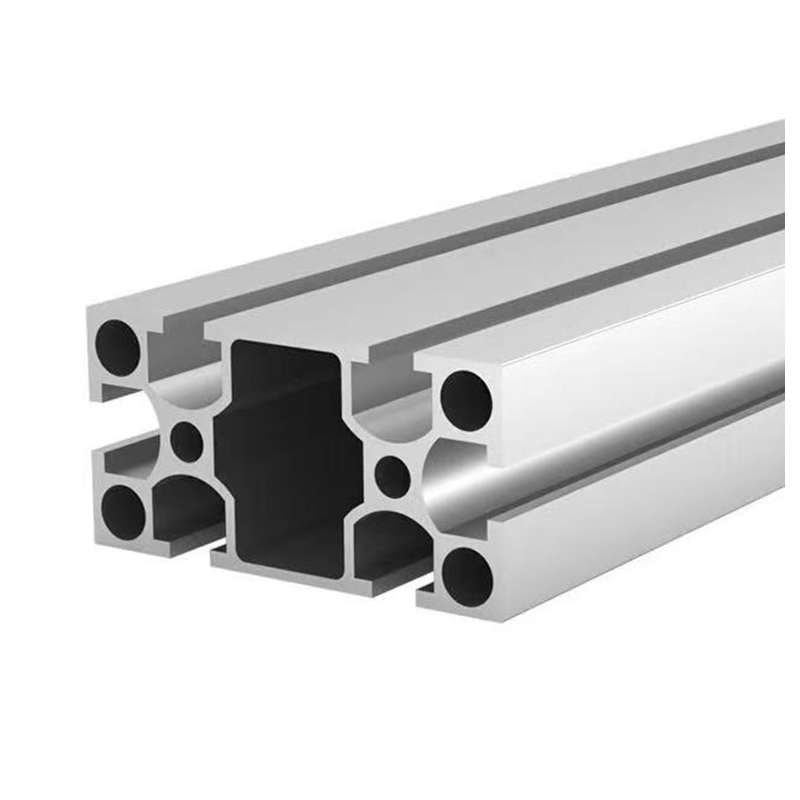
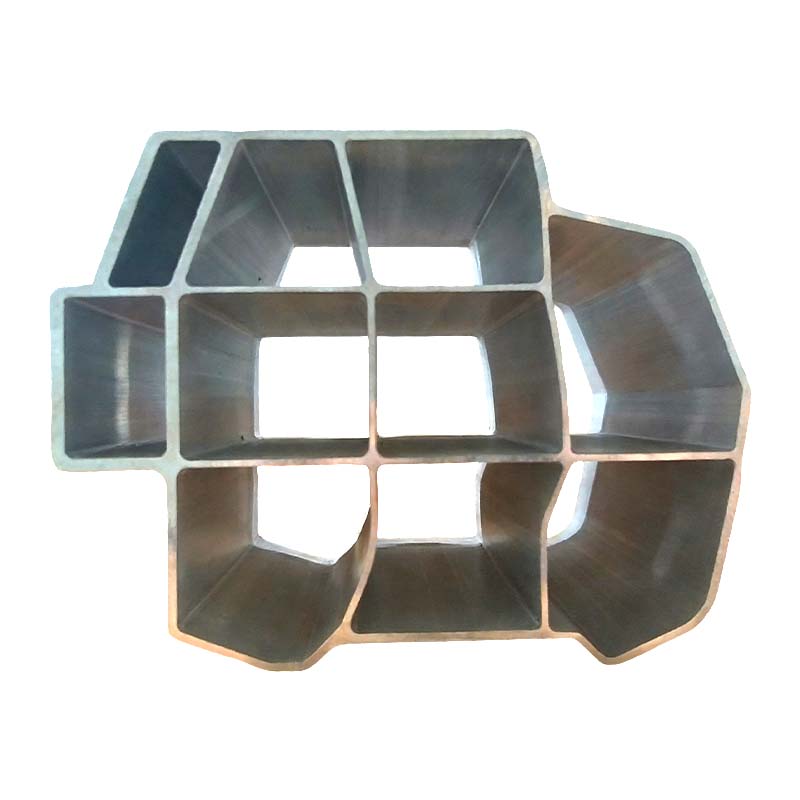
Aluminium ekstrusi adalah aluminium dengan panjang kontinu yang dipaksa melalui bukaan cetakan untuk membuat profil penampang tetap. Profil tersebut dapat berupa batang padat sederhana, bentuk setengah berongga, atau tabung berongga kompleks dengan rusuk bagian dalam. Paduan ekstrusi yang umum termasuk 6063, 6061, dan 6005A. Diantaranya, aluminium 6063-T5 banyak digunakan untuk profil arsitektur dan keperluan umum karena menawarkan keseimbangan yang baik antara sifat mampu bentuk, ketahanan terhadap korosi, dan penyelesaian permukaan.
Dadu adalah inti dari proses tersebut. Biasanya terbuat dari baja perkakas H13 dan dikerjakan dengan bentuk profil yang tepat. Untuk profil berongga, cetakan dapat mencakup desain mandrel atau jendela kapal yang memungkinkan logam mengalir di sekitar inti dan kemudian dilas kembali di bawah tekanan. Kualitas cetakan, perlakuan panasnya, dan pemeliharaannya semuanya mempengaruhi kualitas permukaan dan konsistensi dimensi ekstrusi akhir.
Setiap ekstrusi yang baik dimulai sebelum pengepresan. Bahan bakunya adalah billet aluminium, yaitu log cor dari paduan tertentu. Paduan dipilih untuk aplikasi akhir. Profil jendela mungkin memerlukan permukaan akhir yang sangat baik dan tahan terhadap cuaca, sedangkan tempat baterai atau kotak benturan mungkin memerlukan kekuatan dan penyerapan energi yang lebih tinggi. Billet dipotong dengan panjang yang sesuai, diperiksa cacat permukaannya, dan terkadang dihomogenisasi untuk memperbaiki struktur internal dan perilaku ekstrusi.
Kebersihan itu penting. Jika billet mengandung kontaminasi, oksida, atau kelembapan, masalah tersebut nantinya dapat muncul dalam bentuk lecet, coretan, atau bagian yang lemah. Pengekstrusi berpengalaman memperlakukan persiapan billet sebagai pos pemeriksaan kualitas pertama, bukan sebagai langkah rutin.
Billet dipanaskan dalam tungku induksi atau tungku berbahan bakar gas sampai suhu yang membuat aluminium cukup lunak untuk mengalir tetapi tidak terlalu panas sehingga meleleh atau rusak. Untuk banyak paduan 6xxx, suhu billet biasanya berkisar antara 450 hingga 500 derajat Celcius. Kisaran pastinya bergantung pada paduan, bentuk profil, dan pengaturan pers.
Cetakannya juga sudah dipanaskan terlebih dahulu. Cetakan dingin akan mendinginkan aluminium pada saat bersentuhan, membuat aliran logam tidak merata dan meningkatkan risiko cacat permukaan atau kerusakan cetakan. Pemanasan awal membantu logam bergerak dengan lancar melalui area bantalan dan mendukung kecepatan ekstrusi yang stabil.
Setelah billet mencapai suhu yang benar, billet dimasukkan ke dalam wadah ekstrusi. Sebuah ram hidrolik memberikan tekanan melalui blok tiruan, mendorong aluminium ke cetakan. Logam dipaksa melewati bukaan cetakan dan muncul sebagai profil kontinu. Kapasitas pengepresan dapat berkisar dari beberapa ratus ton hingga beberapa ribu ton, tergantung pada ukuran dan kompleksitas profil.
Profil padat relatif mudah, tetapi profil berongga memerlukan desain cetakan yang lebih canggih. Dalam cetakan jendela kapal, logam terbagi menjadi beberapa aliran, mengalir di sekitar mandrel, dan kemudian bergabung kembali dalam ruang pengelasan sebelum keluar dari cetakan. Jika suhu, tekanan, dan kecepatan tidak seimbang, lapisan las mungkin tidak cukup kuat atau terlihat setelah anodisasi. Inilah sebabnya mengapa ekstrusi sering digambarkan sebagai proses mekanis dan metalurgi.
Saat profil keluar dari cetakan, profil masih panas dan lembut. Pendinginan segera dimulai. Beberapa paduan didinginkan di udara, sementara yang lain memerlukan kabut air atau semprotan pemadaman. Untuk paduan yang dapat diolah dengan panas, laju pendinginan sangat penting karena mempengaruhi struktur mikro dan, pada akhirnya, sifat mekanik. Tahap ini kadang-kadang disebut press quenching ketika pendinginan dilakukan tepat di pintu keluar press.
Jika pendinginan terlalu lambat, paduan mungkin tidak mencapai potensi kekuatan penuhnya. Jika terlalu cepat atau tidak rata, profil dapat terdistorsi, retak, atau menimbulkan tekanan internal yang tidak diinginkan. Tujuannya adalah pendinginan terkontrol yang mempertahankan bentuk sekaligus mempersiapkan logam untuk penuaan.
Setelah dingin, ekstrusi ditarik atau diregangkan sedikit. Peregangan mungkin terdengar sederhana, tetapi ini merupakan langkah koreksi yang penting. Ini membantu meluruskan profil, menghilangkan tekanan internal, dan meningkatkan stabilitas dimensi. Jumlah regangan biasanya kecil, seringkali sekitar satu sampai tiga persen, namun harus disesuaikan dengan paduan dan bentuk profil.
Profil yang diregangkan kemudian dipotong menjadi panjang kasar. Gergaji dapat memotongnya menjadi beberapa bagian yang dapat diatur untuk diproses lebih lanjut, seperti penuaan, penyelesaian akhir, permesinan, atau perakitan. Pada titik ini, profil sudah memiliki bentuk dasarnya, namun belum mencapai kondisi temper atau permukaan akhir.
Bagi banyak produk aluminium ekstrusi, tahap berikutnya adalah penuaan buatan. Profil ditempatkan dalam oven yang sudah tua dan disimpan pada suhu terkontrol untuk waktu tertentu. Siklus tipikal untuk paduan 6xxx tertentu mungkin sekitar 350 derajat Fahrenheit selama 10 hingga 12 jam, meskipun parameter pastinya bergantung pada paduan dan temper yang diinginkan.
Selama penuaan, perubahan metalurgi terjadi di dalam aluminium. Elemen paduan membentuk endapan halus yang memperkuat logam tanpa merusak keuletannya. Ini adalah bagaimana material mencapai suhu seperti T5 atau T6. Perbedaan antara profil lunak dan profil yang kuat dan tahan lama sering kali terletak pada siklus oven yang dikontrol dengan cermat.
Setelah profil memiliki sifat yang tepat, profil tersebut dapat diselesaikan dan dibuat. Hasil akhir yang umum meliputi anodisasi, pelapisan bubuk, pengecatan, dan penyikatan mekanis. Anodisasi menciptakan lapisan oksida pelindung dan dapat menambah warna atau tampilan metalik. Lapisan bubuk memberikan permukaan yang tahan lama dan tahan cuaca untuk aplikasi arsitektur dan luar ruangan.
Fabrikasi mungkin melibatkan pemotongan hingga panjang akhir, pemesinan CNC, pengeboran, pembengkokan, penggilingan, penyadapan, dan perakitan. Beberapa profil menjadi sistem jendela dan pintu yang siap dipasang. Lainnya menjadi rangka panel surya, komponen otomotif, atau rangka mesin industri. Proses ekstrusi menciptakan bentuk, namun finishing dan fabrikasi mengubahnya menjadi produk yang dapat digunakan.
Pengendalian kualitas tidak hanya terjadi pada akhir. Ini berjalan melalui seluruh alur kerja. Billet diperiksa paduannya dan kondisi permukaannya. Suhu tungku dan kecepatan ekstrusi dipantau. Profil diperiksa dimensinya, kelurusannya, lilitannya, cacat permukaannya, dan ketebalan dindingnya. Setelah penuaan, sampel dapat diuji kekerasan dan sifat mekaniknya. Terakhir, profil yang sudah jadi diperiksa kembali sebelum pengepakan atau perakitan.
Ketertelusuran juga penting. Jika pelanggan kemudian bertanya tentang suatu batch, produsen yang berpengalaman harus dapat menghubungkan kembali profil yang telah selesai ke tempat billet, proses ekstrusi, dan siklus perlakuan panas. Disiplin itulah yang membedakan produksi yang konsisten dengan hasil yang baik sesekali.
| Panggung | Aksi Utama | Mengapa Itu Penting |
|---|---|---|
| Persiapan billet | Pilih paduan, potong, periksa, dan bersihkan billet | Mencegah kontaminasi dan mendukung aliran logam yang konsisten |
| Pemanasan | Panaskan billet dan matikan pada suhu yang tepat | Menjadikan aluminium cukup lunak untuk diekstrusi tanpa meleleh |
| Ekstrusi | Dorong billet melalui cetakan dengan tekanan tinggi | Membuat bentuk profil penampang |
| Pendinginan dan pendinginan | Kontrol pendinginan saat profil meninggalkan cetakan | Mempengaruhi struktur mikro, kekuatan, dan distorsi |
| Peregangan dan pemotongan | Luruskan, hilangkan stres, dan potong memanjang | Meningkatkan kelurusan dan stabilitas dimensi |
| Penuaan | Profil panas dalam oven yang sudah tua | Mengembangkan T5, T6, atau emosi lain yang diperlukan |
| Finishing dan fabrikasi | Anodisasi, lapisi, mesin, tekuk, dan rakit | Mengubah profil menjadi produk jadi yang dapat digunakan |
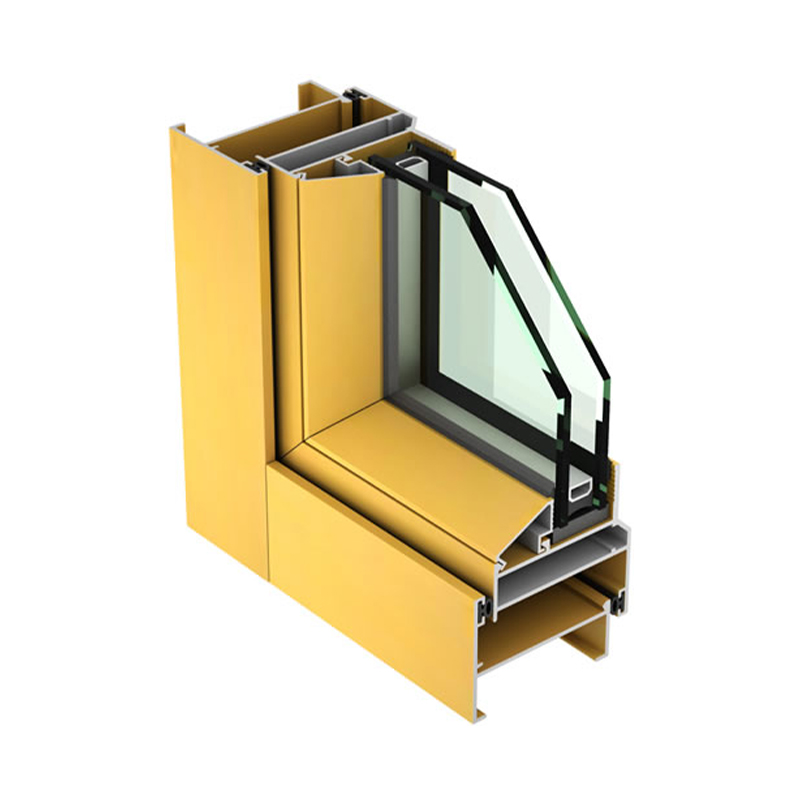
Profil arsitektur adalah salah satu produk aluminium ekstrusi yang paling dikenal. Mereka menjadi kusen jendela, kusen pintu, sistem dinding tirai, kerai, pagar balkon, dan sistem kisi-kisi. Profil ini memerlukan permukaan yang halus, dimensi yang akurat, dan ketahanan cuaca yang andal. Produk seperti profil jendela tingkap non-termal menunjukkan bagaimana ekstrusi mendukung fungsi dan tampilan bangunan.
Dalam industri fotovoltaik, aluminium ekstrusi digunakan untuk rangka panel surya dan braket pemasangan. Profil ini harus menangani paparan luar ruangan, beban angin, dan perubahan suhu sekaligus menjaga modul surya tetap aman selama bertahun-tahun. Rangka yang dirancang dengan baik akan ringan, kuat, dan tahan terhadap korosi.
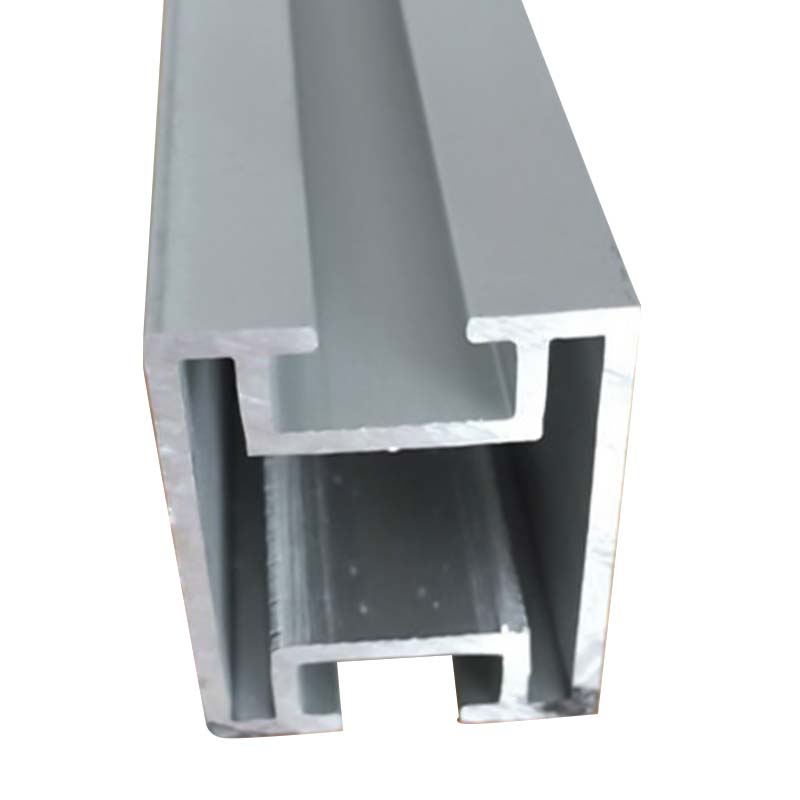 Profil Rangka Panel Surya Aluminium untuk Modul Fotovoltaik Profil aluminium ringan dan tahan korosi untuk rangka panel surya dan braket pemasangan, cocok untuk instalasi fotovoltaik luar ruangan yang memerlukan perlindungan modul jangka panjang. Lihat Produk →
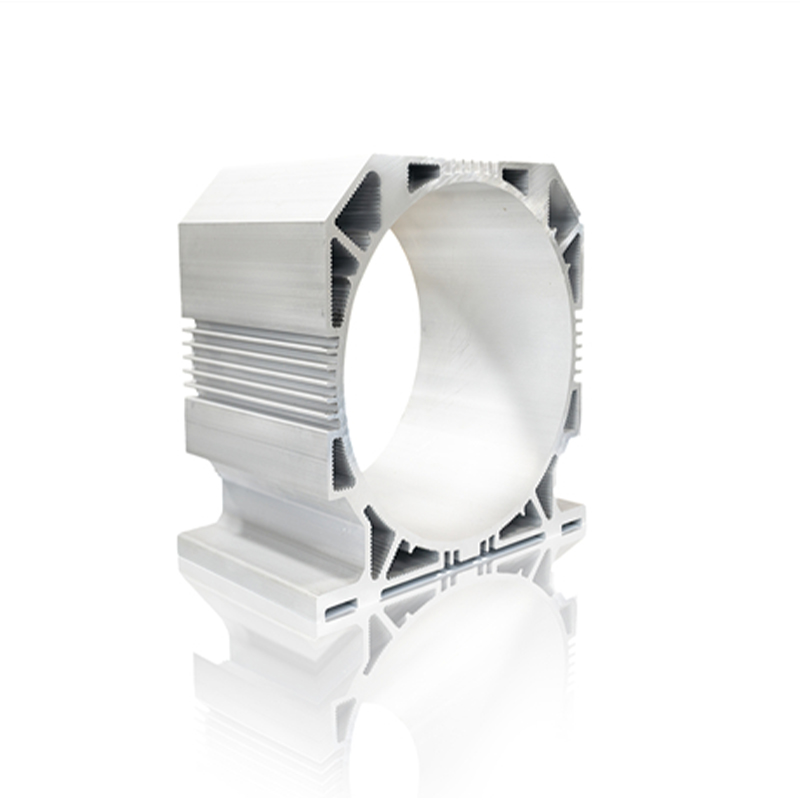
Pembobotan otomotif adalah bidang penting lainnya. Aluminium ekstrusi membantu mengurangi bobot kendaraan sekaligus menjaga kinerja tabrakan dan integritas struktural. Profil dapat digunakan untuk crash box, battery tray, bumper beam, sill beam, rumah motor, dan komponen lainnya. Suku cadang ini sering kali memerlukan toleransi yang ketat, paduan khusus, dan pemrosesan mendalam seperti pemesinan CNC dan pengelasan adukan gesekan.
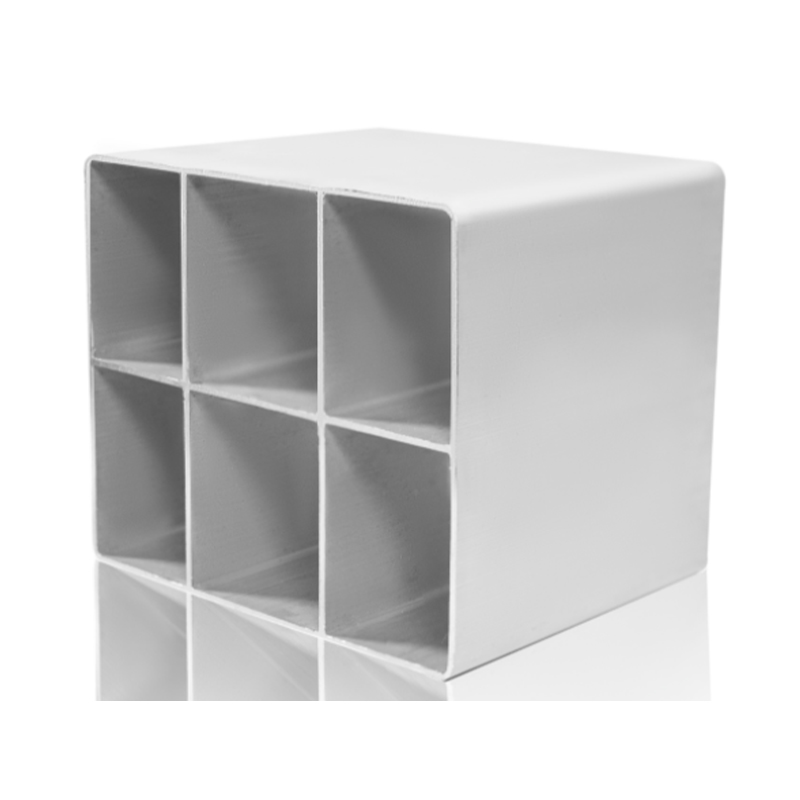 Profil Aluminium Crash Box Otomotif untuk Penyerapan Energi Benturan Profil aluminium ekstrusi ringan untuk kotak tabrakan otomotif, ditempatkan di dalam bobot kendaraan untuk membantu menyerap energi benturan dan mendukung keselamatan. Lihat Produk →
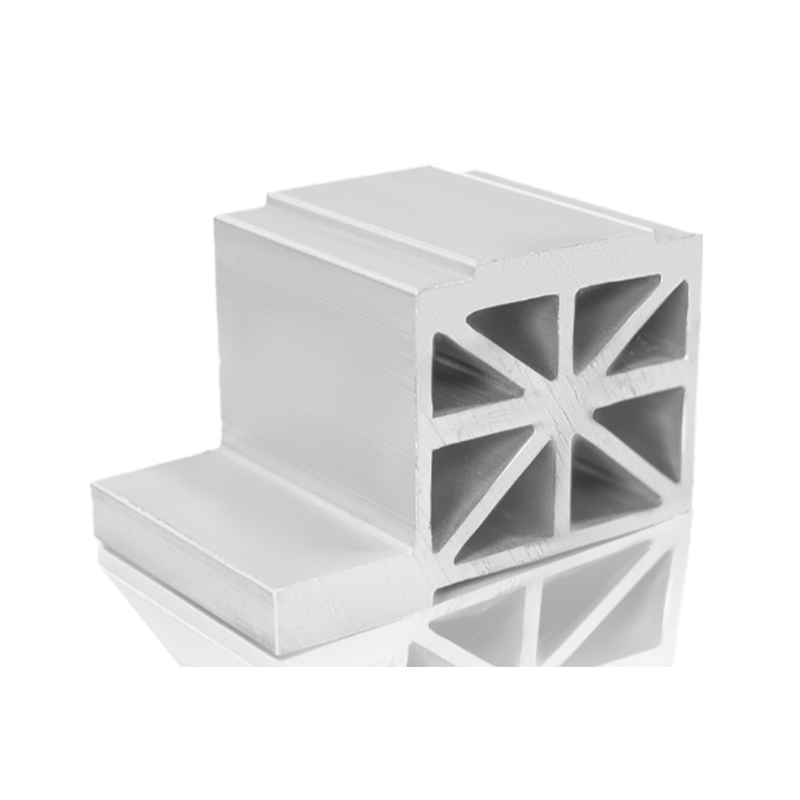 Profil Aluminium Baki Baterai untuk Kendaraan Energi Baru Profil ekstrusi aluminium berkekuatan tinggi dan ringan untuk baki baterai kendaraan energi baru, menawarkan pembuangan panas dan dukungan struktural dalam sistem baterai. Lihat Produk →
Ekstrusi industri juga mencakup cakupan yang luas. Rangka jalur perakitan, pelindung mesin, stasiun kerja, rangka perangkat medis, dan struktur otomasi semuanya mengandalkan profil aluminium karena bersifat modular, mudah dirakit, dan tahan terhadap korosi. Untuk aplikasi ini, konsistensi dimensi dan permukaan yang bersih seringkali sama pentingnya dengan kekuatan mentah.
Aluminium ekstrusi menawarkan kombinasi sifat yang tidak biasa. Ini ringan tetapi cukup kuat untuk aplikasi struktural. Ini tahan korosi karena lapisan oksida alami terbentuk di permukaannya. Ia menghantarkan panas dan listrik dengan baik, sehingga berguna untuk unit pendingin dan penutup listrik. Bahan ini dapat didaur ulang berulang kali tanpa kehilangan kualitas dasarnya. Yang terpenting, bahan ini dapat dibentuk menjadi penampang kompleks yang sulit atau mahal untuk diproduksi hanya dengan pemesinan atau pengelasan.
Kebebasan desain itulah yang menjadi alasan para insinyur terus kembali ke ekstrusi. Satu cetakan dapat menghasilkan ribuan profil identik dengan rusuk, saluran, port sekrup, dan fitur snap-fit yang terintegrasi. Prosesnya efisien dalam skala besar, namun cukup fleksibel untuk proyek khusus, proses produksi singkat, dan peningkatan produk berkelanjutan.
Mengetahui cara pembuatan aluminium ekstrusi memang berguna, namun memilih mitra produksi yang tepat juga sama pentingnya. Ekstruder yang andal memahami pemilihan paduan, desain cetakan, kontrol pers, pendinginan, penuaan, penyelesaian akhir, dan pemeriksaan kualitas. Pengetahuan tersebut membantu mencegah penundaan yang mahal dan memastikan profil akhir berfungsi seperti yang diharapkan dalam penerapannya.
Di Huilv, kami memproduksi profil aluminium untuk arsitektur, fotovoltaik, bahan ringan otomotif, dan peralatan industri. Pengalaman kami mencakup seluruh perjalanan dari billet hingga profil jadi, termasuk pemrosesan dan perakitan mendalam. Kami percaya ekstrusi yang baik bukan hanya sekedar mendorong logam melalui cetakan. Ini tentang mengendalikan setiap variabel dan memperhatikan apa yang sebenarnya dibutuhkan pelanggan.
Proses aluminium ekstrusi dimulai dengan billet yang dipanaskan dan cetakan yang dikerjakan secara presisi, namun hal ini bergantung pada lusinan keputusan kecil di sepanjang prosesnya. Suhu, tekanan, kecepatan, pendinginan, peregangan, penuaan, dan finishing semuanya membentuk hasil akhir. Jika langkah-langkah ini ditangani dengan hati-hati, aluminium ekstrusi menjadi salah satu material paling serbaguna dan andal dalam manufaktur modern.
Baik Anda sedang mengembangkan sistem jendela, solusi pemasangan tenaga surya, komponen otomotif, atau kerangka industri, memahami prosesnya membantu Anda mengajukan pertanyaan yang lebih baik dan membuat pilihan yang lebih baik. Dan jika Anda ingin melihat bagaimana semuanya menyatu, tim di Huilv selalu senang berbicara tentang aluminium.
 +86-19156366875
 No. 1016, Jalan Baocheng, Zona Pengembangan Ekonomi dan Teknologi, Kota Xuancheng, Provinsi Anhui, Tiongkok
Hak Cipta © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Semua Hak Dilindungi Undang-undang
Produsen Profil Aluminium